


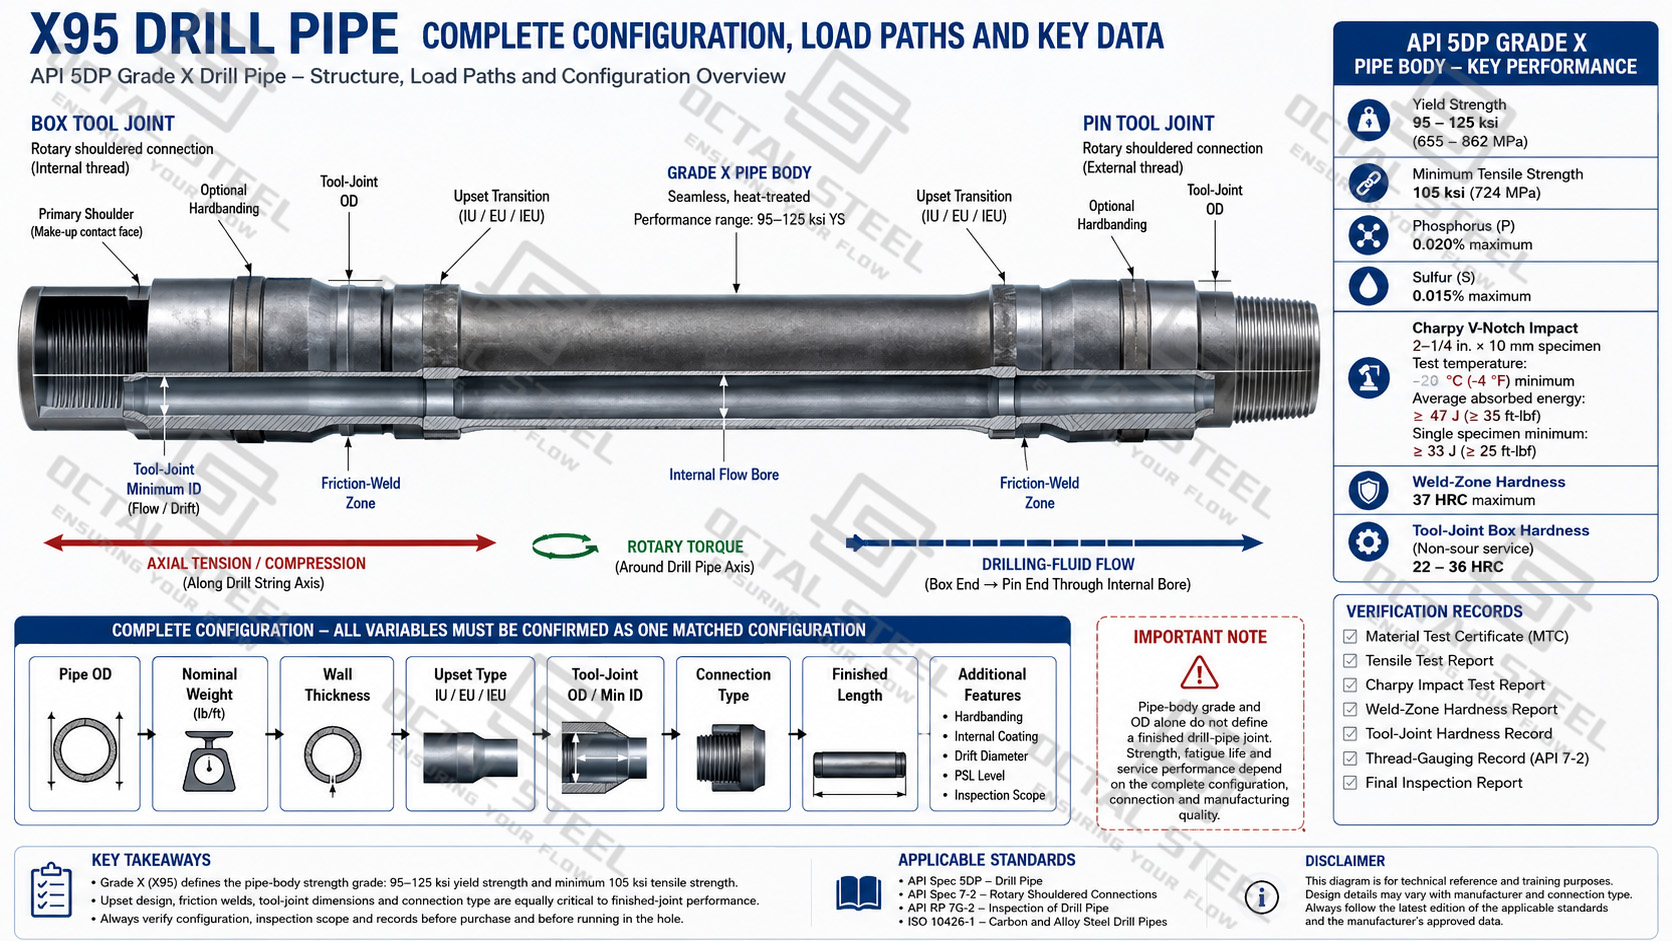
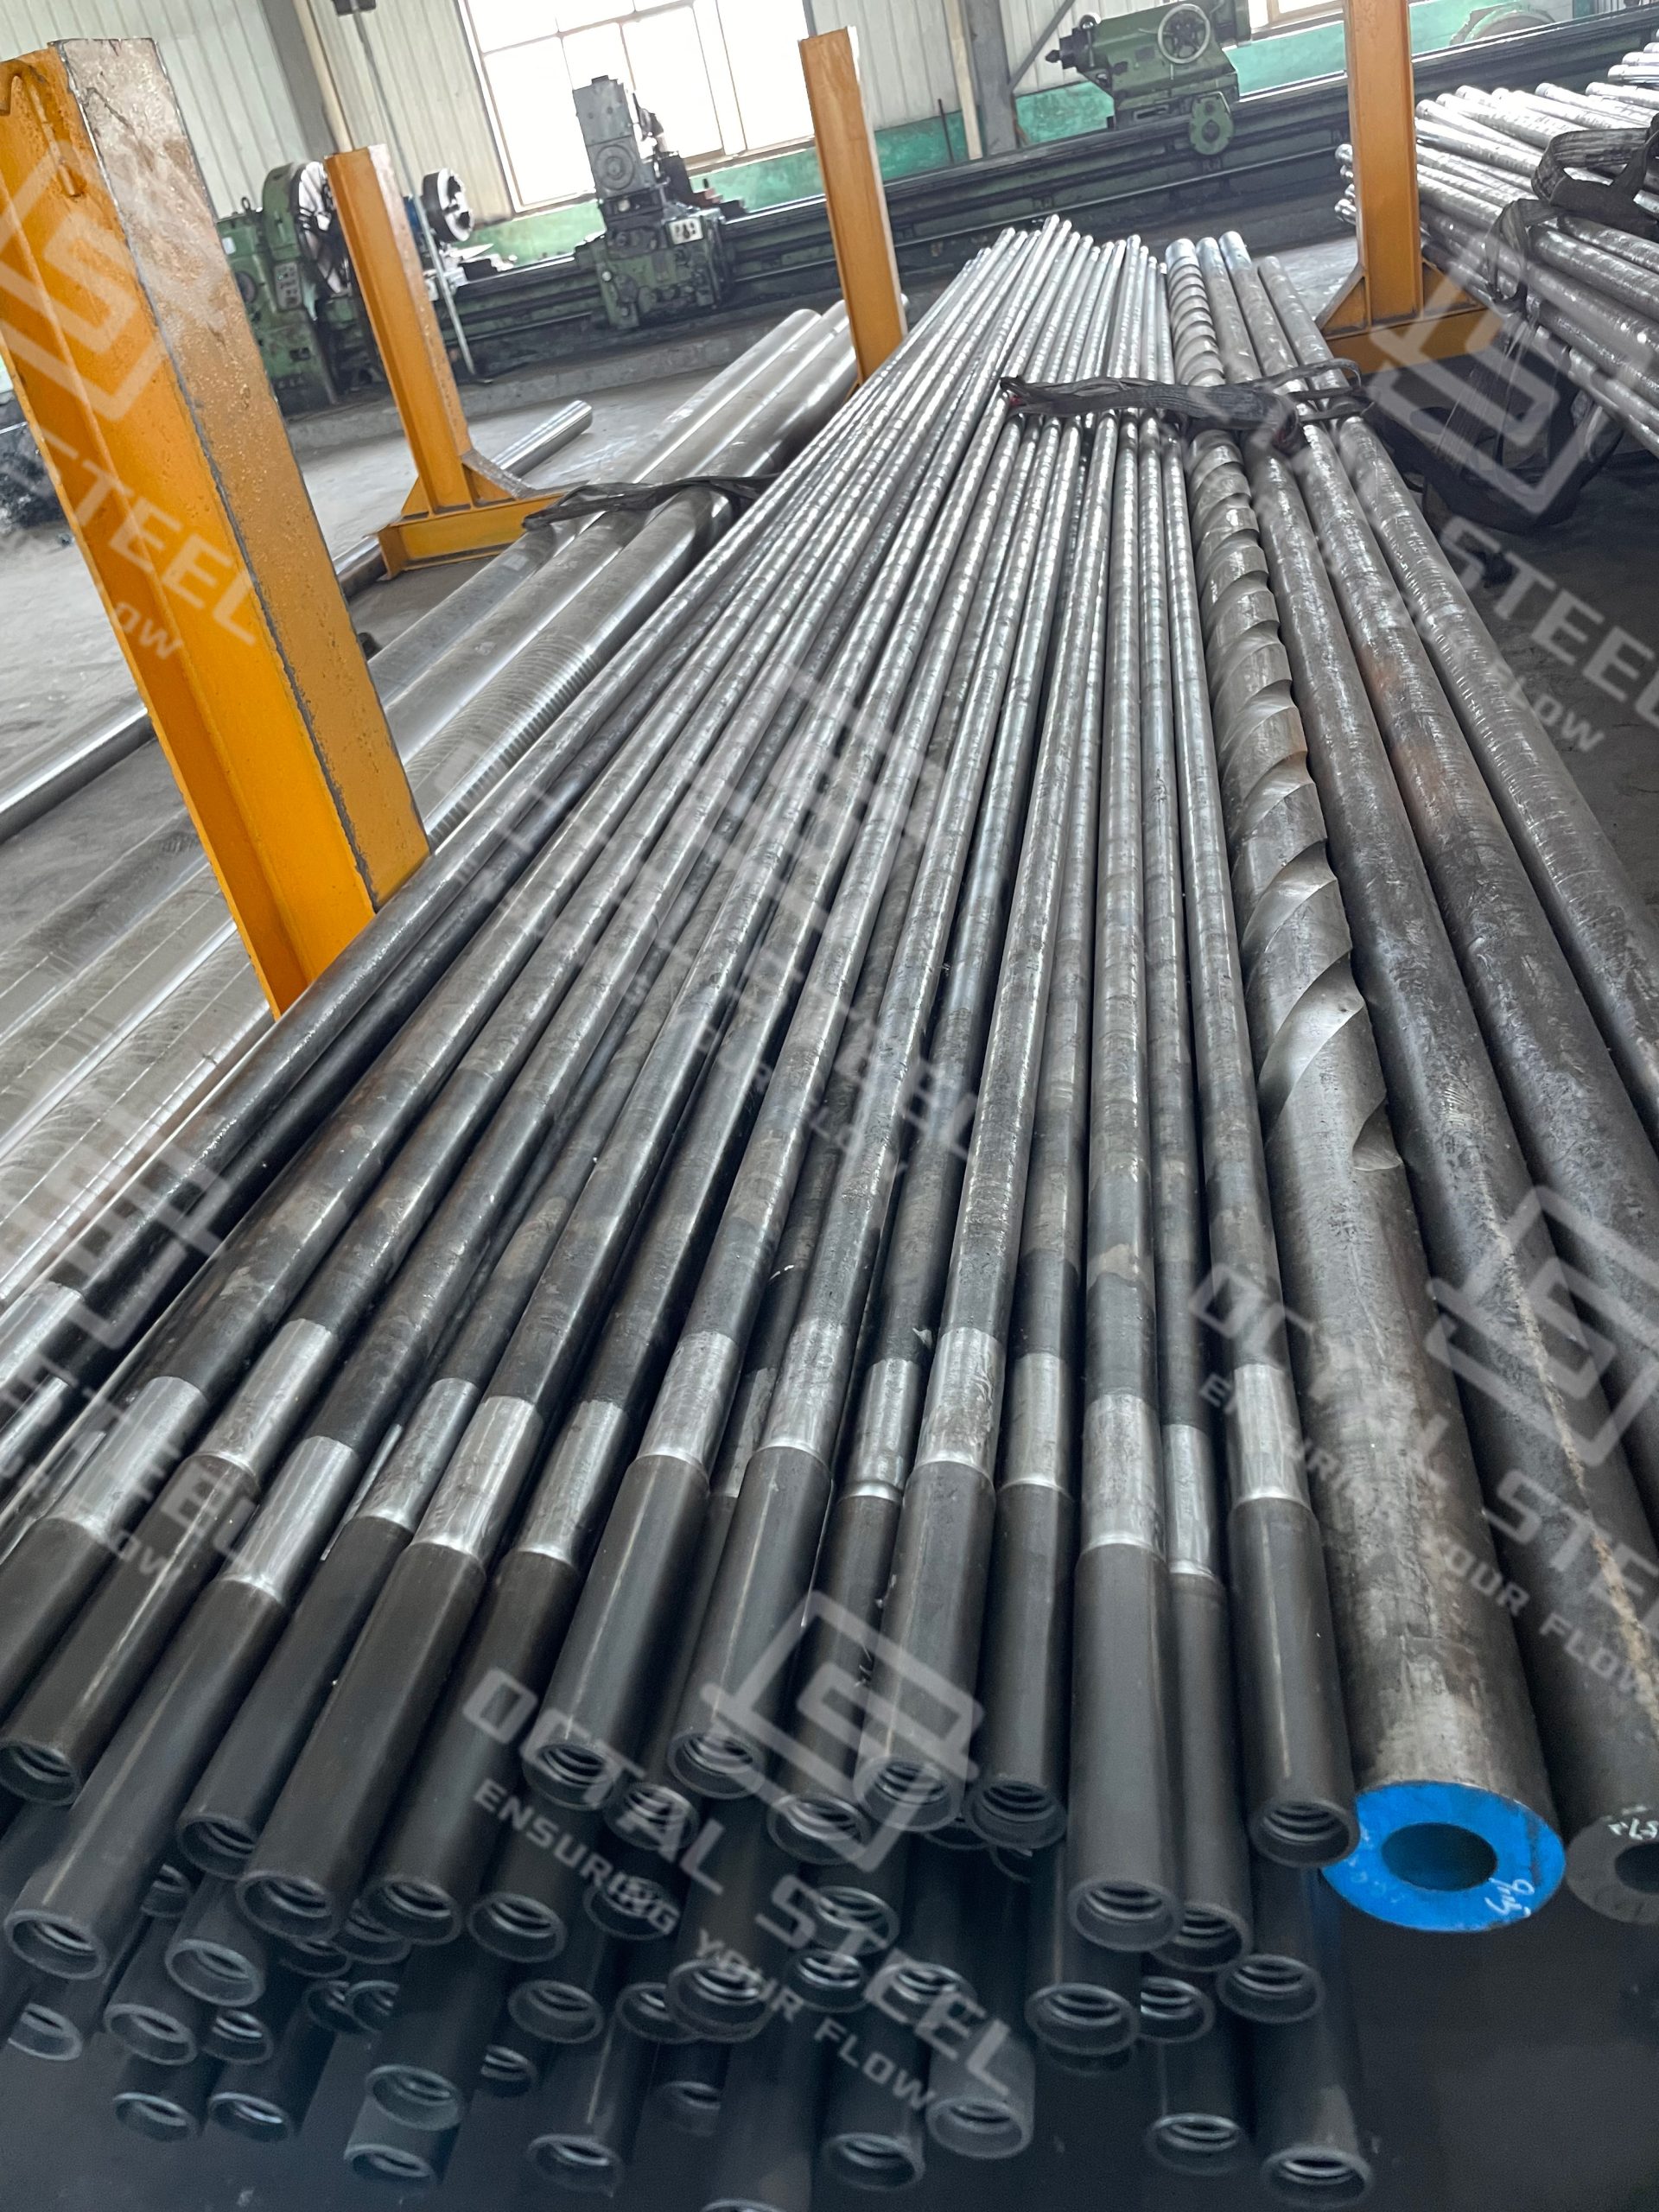
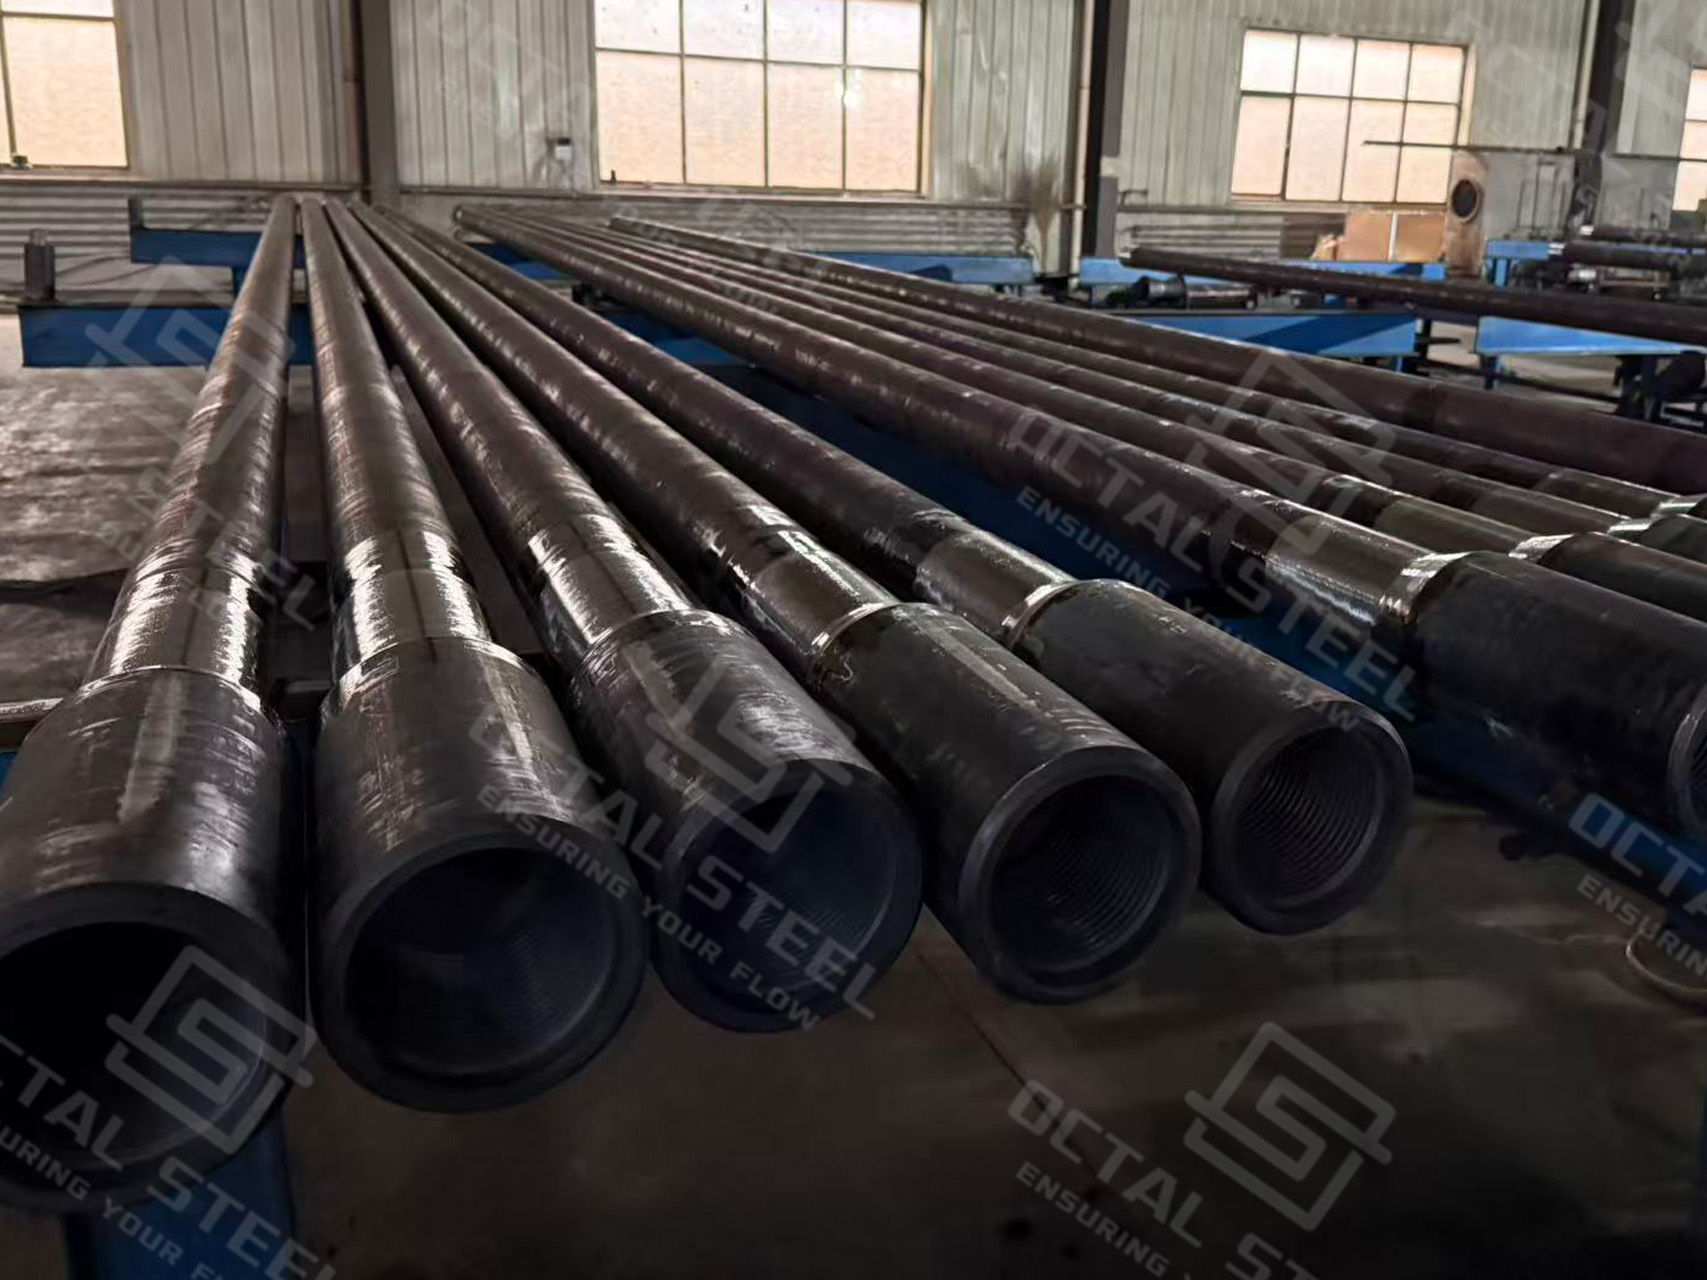
Țeava de foraj X95 este un grad API 5DP. Este fabricată dintr-un corp de țeavă fără sudură, tratat termic, cu capete răsturnate și îmbinări tată și femela sudate prin frecare. Notă decât E75 fără a trece automat la o notă mai mare. Capacitatea finală de operare depinde de dimensiunea țevii, grosimea peretelui rămasă, dimensiunile îmbinării sculei și proiectarea conexiunii.
Standarde pentru țevi de foraj X95
| Regulă | Aplicare la țeava de foraj X95 |
|---|---|
| API Spec 5DP, ediția a 2-a, inclusiv addenda și erata actuale | Fabricarea corpului conductei, îmbinările sculei, sudarea prin frecare, dimensiunile, cerințele materialelor, încercările, marcarea și livrarea tehnică |
| ISO 11961:2018 cu amendamentul 1:2020 | Condiții și cerințe tehnice internaționale de livrare PSL-1, PSL-2 și PSL-3 |
| API Spec 7-2 / ISO 10424-2 | Filetarea și calibrarea conexiunilor rotative cu umăr tată și femela |
| API 7G RP | Calcule pentru proiectarea șirului de foraj, proprietățile de performanță și limitele de funcționare |
| API RP 7G-2 / ISO 10407-2 | Inspecția și clasificarea componentelor șirului de foraj uzate |
| ISO 15156/NACE MR0175, atunci când este specificat | Revizuirea materialelor pentru echipamentele expuse la fluide care conțin H2S |
API Spec 7-2 controlează conexiunea umărului rotativ și nu gradul corpului țevii. Actuala ediție a doua include Anexa 3, publicată în septembrie 2025. În consecință, specificarea numai „X95” nu definește conexiunea, diametrul exterior al îmbinării sculei, diametrul interior al robinetului, geometria umărului sau cerințele de calibrare.
Descărcați: API Spec 5DP referință la datele țevii de foraj.
Specificații țevi de foraj X95
| Articol de specificație | Rang sau cerință disponibilă |
|---|---|
| Standard de produs | API Spec 5DP; ISO 11961 |
| Calitatea corpului țevii | API Grade X, de obicei identificat ca X95 |
| Constructii | Corp de țeavă fără sudură tratat termic, cu capete întărite și îmbinări tată și femela sudate prin frecare pentru scule |
| Diametrul exterior al corpului conductei | 2-3/8 la 6-5/8 in. / de la 60,3 la 168,3 mm, sub rezerva configurației corpului confirmate |
| Greutate nominală | Selectat în funcție de diametrul exterior al țevii, grosimea peretelui și configurația API 5DP |
| Tip de capăt ranforsat | IU, EU sau IEU, în funcție de proiectul de îmbinare a țevii și sculei selectat |
| Unirea sculei | Sudabil masculin și feminin; diametrul exterior, diametrul interior minim, degajarea cheii și lungimea confirmate de fișa de date aprobată |
| Opțiuni de conectare | Conexiune rotativă NC, FH, IF, REG sau umăr specificată de proiect |
| Gama de lungime | R1: 18-22 ft; R2: 27-30 ft; R3: 38–45 ft |
| Nivelul specificațiilor produsului | PSL-1, PSL-2 sau PSL-3 după cum este indicat în specificația de achiziție |
| Caracteristici opționale | Bandarea rigidă a îmbinării sculei, acoperirea interioară, protecțiile filetului și marcarea specifică proiectului |
| Documente de inspectie | MTC, raport de încercare mecanică, raport dimensional, zona de sudură NDT, înregistrarea de calibrare a filetului și trasabilitatea listei de ambalare |
Intervalele de mai sus descriu variabilele de specificație disponibile și nu dimensiunile fixe și combinațiile de conexiune. Diametrul exterior al corpului conductei, greutatea nominală, tipul de capăt ranforsat, diametrul exterior/interior al îmbinării sculei și conexiunea sunt selectate ca o configurație echilibrată, deoarece fiecare afectează secțiunea de tracțiune, jocul hidraulic, capacitatea de torsiune și compatibilitatea cu garnitura de foraj existentă. Dimensiunile finale și toleranțele trebuie să fie conforme cu fișa tehnică aprobată a produsului și cu specificațiile de achiziție.
Proprietățile mecanice ale țevii de foraj X95
| Proprietate | Cerință API 5DP grad X | Verificare |
|---|---|---|
| Limită elastică minimă | 95 ksi / 655 MPa | Raport de tracțiune legat de turnarea corpului țevii și lotul de tratament termic |
| Limita elastica maxima | 125 ksi / 862 MPa | Rezultatul rămâne în intervalul de acceptare al Notei |
| Rezistenta minima la tractiune | 105 ksi / 724 MPa | Verificat din specimenul de tracțiune identificat |
| Alungire minimă | Calculat din aria piesei de testare conform API 5DP | Raportat cu dimensiunile eprubetei |
| Pipe Body Mattch | 0,020% maxim | Analiza turnării raportată în MTC |
| Corpul conductei sulf | 0,015% maxim | Analiza turnării raportată în MTC |
| Corp de țeavă Charpy (CVN) PSL-1, specimen de 10 × 10 mm | 54 J medie minimă; 47 J minim individual la 21 ± 3 grade | Raportul Charpy identifică dimensiunea probei și temperatura de testare |
| Duritatea zonei de sudare | 37 HRC maxim pentru valoarea suprafeței și valoarea medie prin perete | Raport duritatea lotului de sudare |
| Duritate carcasă de unire pentru scule non-SS (femă). | 285-341 HBW | Tratamentul termic al îmbinării sculei și înregistrarea durității |
Nota 0,015%. Pentru PSL-1, un eșantion Charpy longitudinal de dimensiune completă de 10 ± 10 mm testat la 21 ± 3 grade necesită cel puțin 54 J în medie și 47 J pentru orice specimen individual; limitele corespunzătoare sunt 43/38 J pentru specimenele de 10 × 7,5 mm și 30/26 J pentru specimenele de 10 × 5 mm.
Zona de sudare prin frecare este limitată la maximum 37 HRC atât pentru duritatea suprafeței, cât și pentru duritatea medie prin perete. Pentru îmbinările sculelor de service fără acide, intervalul de duritate a carcasei este de 285–341 HBW. Sub PSL-1, grad 6-5/8 inch și mai mare; duritatea suprafeței este verificată pe fiecare sudură la trei poziții la 120 de grade una dintre ele.
Aceste cifre califică materialul de producție și lotul de sudură, nu sarcina admisă a îmbinării finite. Capacitatea reală de tracțiune și cuplu depinde în continuare de diametrul exterior al țevii, grosimea peretelui, secțiunea rămasă, diametrul exterior/interior al îmbinării sculei, geometria conexiunii și sarcina combinată. Prin urmare, documentele de livrare trebuie să identifice turnarea corpului țevii, rezultatele la tracțiune și Charpy, duritatea zonei de sudură și duritatea îmbinării sculei din loturile de producție livrate.
Selectarea dimensiunii și configurației țevii de foraj X95
Dimensiunea țevii de foraj X95 trebuie selectată ca configurație completă a țevii și a îmbinării sculei. Diametrul exterior și greutatea nominală a țevii determină grosimea peretelui, diametrul interior și aria secțiunii transversale a corpului, în timp ce diametrul exterior, diametrul interior minim și îmbinarea sculei afectează jocul inelar, pasul hidraulic și capacitatea de torsiune.
De exemplu, un șir existent poate utiliza țeavă de foraj X95 de 5 inchi, 19,5 lb/ft, conexiune NC50, lungime R2. O îmbinare de înlocuire descrisă doar ca „5 in. X95 cu NC50” poate avea totuși o greutate nominală diferită, un diametru exterior al îmbinării sculei, un diametru interior minim sau o lungime finală diferită. O gaură mai mică a articulației sculei poate limita pasul manometrului și poate crește pierderea de presiune, în timp ce un diametru exterior diferit poate afecta jocul inelar și compatibilitatea cu elementele de ridicare, pene sau alte echipamente de manipulare. Configurația de 5 in., 19,5 lb/ft este, de asemenea, utilizată în exemplele de calcul al garniturii de foraj API, dar dimensiunea conexiunii complete și a îmbinării sculei necesită confirmare.
Prin urmare, comenzile de înlocuire trebuie verificate în raport cu lista de țevi existente, fișa de date originală sau înregistrarea de inspecție. Greutatea nominală necesară, tipul de capăt armat, diametrul exterior/interior al îmbinării sculei, racordul și lungimea finală trebuie să se potrivească; Numele calității și diametrul exterior al țevii nu sunt suficiente.
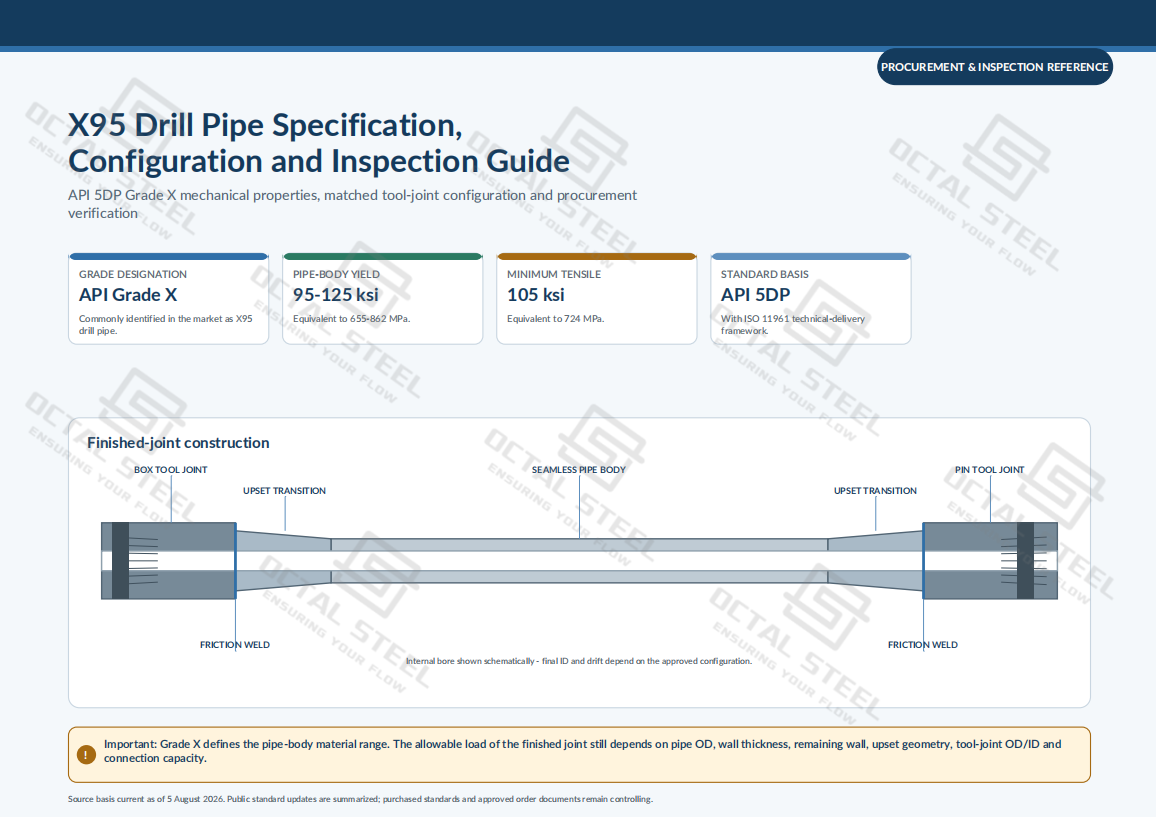
Descărcați: Ghid de specificații, configurare și inspecție pentru țevi de foraj X95.
Unde se află X95 în selecția gradului de foraj
X95 nu ar trebui să fie atribuit unei adâncimi fixe de puțuri. Două puțuri de adâncime măsurată similară pot impune încărcări foarte diferite pe țevi din cauza greutății șirului plutitor, înclinării sondei, frecării, severității doglegului, depășirii anticipate, cuplului de rotație și practicii de operare.
| grad | Limita elastică minimă a corpului conductei | Poziție practică de selecție |
|---|---|---|
| E75 | 75 ksi / 517 MPa | Rezistență mai scăzută a corpului țevii în cazul în care tracțiunea calculată și overdraft{0}} sunt păstrate în configurația selectată |
| X95 | 95 ksi / 655 MPa | Rezistență intermediară în cazul în care E75 nu oferă suficient spațiu la cap, dar G105 nu este necesar pe baza cazului de sarcină verificat |
| G105 | 105 ksi / 724 MPa | Rezistență crescută a corpului conductei acolo unde dimensiunea X95 selectată nu poate oferi marja necesară |
Trecerea de la selecția gradului și selecția dimensională ar trebui, prin urmare, menținute ca verificări inginerești separate. Pentru o analiză detaliată a diferenței de rezistență, a comportamentului în limitele de încărcare combinată și de selecție a gradului, consultați comparația noastră între țeava de foraj X95 și G105.
X95 poate fi, de asemenea, utilizat într-un șir de calitate mixtă, atâta timp cât compatibilitatea conexiunilor, dimensiunile îmbinării sculei, jocul intern și identificarea sunt controlate. Limitele de operare ar trebui să se bazeze pe secțiunea cea mai slabă relevantă și nu pe cel mai înalt grad prezent în șir.
Aplicații pentru țevi de foraj X95
X95 nu este atribuit pe baza unei adâncimi fixe a puțului. De obicei, este luată în considerare după ce programul de foraj a definit greutatea așteptată a firului, overdraft, cuplul de rotație, severitatea doglegului, condițiile de circulație și marja de siguranță rămasă. Conducta selectată trebuie apoi verificată împreună cu îmbinarea sculei și conexiunea.
Secțiunile mijlocii și superioare ale șirului de foraj
X95 poate fi folosit în cazul în care tracțiunea calculată și descoperirea anticipată-depășește domeniul practic al unei configurații E75 disponibile. Acest lucru se întâmplă în mod obișnuit în secțiunile superioare sau mijlocii ale șirului, care susțin o proporție mai mare din greutatea șirului de foraj plutitor.
De exemplu, un program poate evalua țeava de foraj X95 de 5 in., 19,5 lb/ft în lungime R2, atunci când configurația echivalentă E75 nu mai oferă marja de descoperire necesară-. Verificarea trebuie să includă sarcina maximă a cârligului, cuplul de rotație așteptat, toleranța la uzură a corpului conductei și capacitatea conexiunii. Capacitatea de tracțiune pură nu este suficientă, deoarece cuplul simultan reduce marja de tracțiune disponibilă în țeava de foraj.
Găurire direcționată și alezare în spate
În puțurile direcționale, alezarea-Înapoi adaugă o altă condiție de încărcare combinată, deoarece șirul este tras și rotit în același timp.
O configurație reprezentativă este țeava de foraj X95 IEU de 4-1/2 inch, 16,60 lb/ft cu conexiune NC46. Chiar și atunci când rezistența corpului țevii este adecvată, revizuirea operațională ar trebui să ia în considerare severitatea dogleg-ului, timpul de rotație, uzura articulației sculei și expunerea la oboseală la capătul cap la cap și tranziția sudurii prin frecare. Ghidul de proiectare a cordonului de foraj al API tratează tensiunea și cuplul combinate separat de încărcarea simplă de tracțiune.
Îmbinări de înlocuire pentru un șir X95 existent
Achiziționarea înlocuirii necesită mai multe informații decât gradul și diametrul exterior al țevii. Să presupunem că relația existentă indică:
5 inch × 19,5 lb/ft, grad X95, NC50, R2
Comanda de înlocuire trebuie să confirme, de asemenea, tipul de capăt ranforsat, diametrul exterior al îmbinării sculei, diametrul interior minim, jocul cheii, lungimea finală, benzile dure și acoperirea interioară. O îmbinare nouă cu aceeași descriere „5 inchi. Un diametru exterior diferit al îmbinării sculei poate afecta, de asemenea, jocul inelar, coloanele, pene și alte echipamente de manipulare.
Prin urmare, lista de conducte existente, fișa de date originală și cea mai recentă înregistrare a inspecției ar trebui revizuite înainte de producție.
Corzi de foraj de calitate mixtă
X95 poate fi folosit într-un șir care conține și G105 sau S135. De exemplu, un grad de rezistență mai mare poate fi plasat în secțiunea care suportă cea mai mare sarcină de întindere, în timp ce X95 rămâne într-o secțiune de încărcare mai mică, unde marginea sa calculată este adecvată.
Tranziția trebuie să utilizeze conexiuni compatibile și dimensiuni adecvate pentru îmbinarea sculei. Înregistrările de marcaj de grad și raportul țevilor ar trebui să identifice în mod clar unde are loc schimbarea, astfel încât îmbinările X95 să nu fie mutate din greșeală într-o secțiune proiectată pentru o rezistență mai mare a corpului țevii. Limita de funcționare este încă controlată de cea mai slabă secțiune relevantă a corpului țevii, a îmbinării sculei sau a fitingului, și nu de cel mai înalt grad prezent în șir.
Operațiuni de recondiționare, curățare și forare a corpurilor
Aceste operațiuni pot implica circulație repetată, cuplu de rotație moderat și overdraft intermitent chiar și atunci când șirul total este relativ scurt.
De exemplu, un 4-1/2-in. utilizate pentru găurirea sabotului carcasei trebuie să fie compatibile cu elementele de ridicare și pene ale echipamentului, sub-uri transversale, ansamblul burghiului și presiunea disponibilă a pompei. Dacă este inclusă țeava de foraj folosită, grosimea peretelui rămasă, uzura îmbinării sculei, starea filetului și clasificarea inspecției trebuie să fie confirmate înainte de punerea în funcțiune a șnurului. API RP 7G-2 oferă baza de inspecție și clasificare pentru componentele șirului de foraj uzate.
Controlul și inspecția producției
Producerea inspecției finale finite. Secvențele de proces ale producătorului pot varia, astfel încât documentația de livrare trebuie să identifice controalele aplicate comenzii reale.
| punct de control | Ce se verifică | Dovada livrării |
|---|---|---|
| corpul conductei | Diametrul exterior, grosimea peretelui, rectitudinea, tratamentul termic și rezultatele mecanice ale Grade | MTC și raport de testare mecanică |
| Tranziție de capăt consolidată | Profil interior, geometrie exterioară, aliniere și starea suprafeței | Raport dimensional de capăt consolidat |
| Unirea sculei | Identitatea materialului, diametrul exterior, diametrul interior minim, duritatea și denumirea conexiunii | Fișa de inspecție a articulației sculei |
| Sudarea prin frecare | Aliniere, debavurare, profil de sudare, tratament termic, duritate și acceptare NDT | Raport de loturi de sudare și NDT |
| Mascul si femela | Profilul filetului, conicitatea, pasul, starea umărului, distanțarea și rezultatul calibrării | Înregistrare de calibrare a filetului API 7-2 |
| Hardband opțional | Material, poziție, lățime, starea suprafeței și acceptarea fisurilor | Jurnal de inspecție a benzilor rigide |
| unire finală | Lungimea, ecartamentul, marcajul, protecțiile, identitatea pachetului și legătura documentară | Raportul final de inspecție și lista de ambalare |
Inspecția se concentrează pe zonele cele mai susceptibile de a afecta performanța în serviciu. Grosimea peretelui este verificată de-a lungul lungimii corpului conductei, acordând o atenție suplimentară tranziției de la capătul corpului armat-, unde acoperirea inspecției automate poate fi limitată. Nota
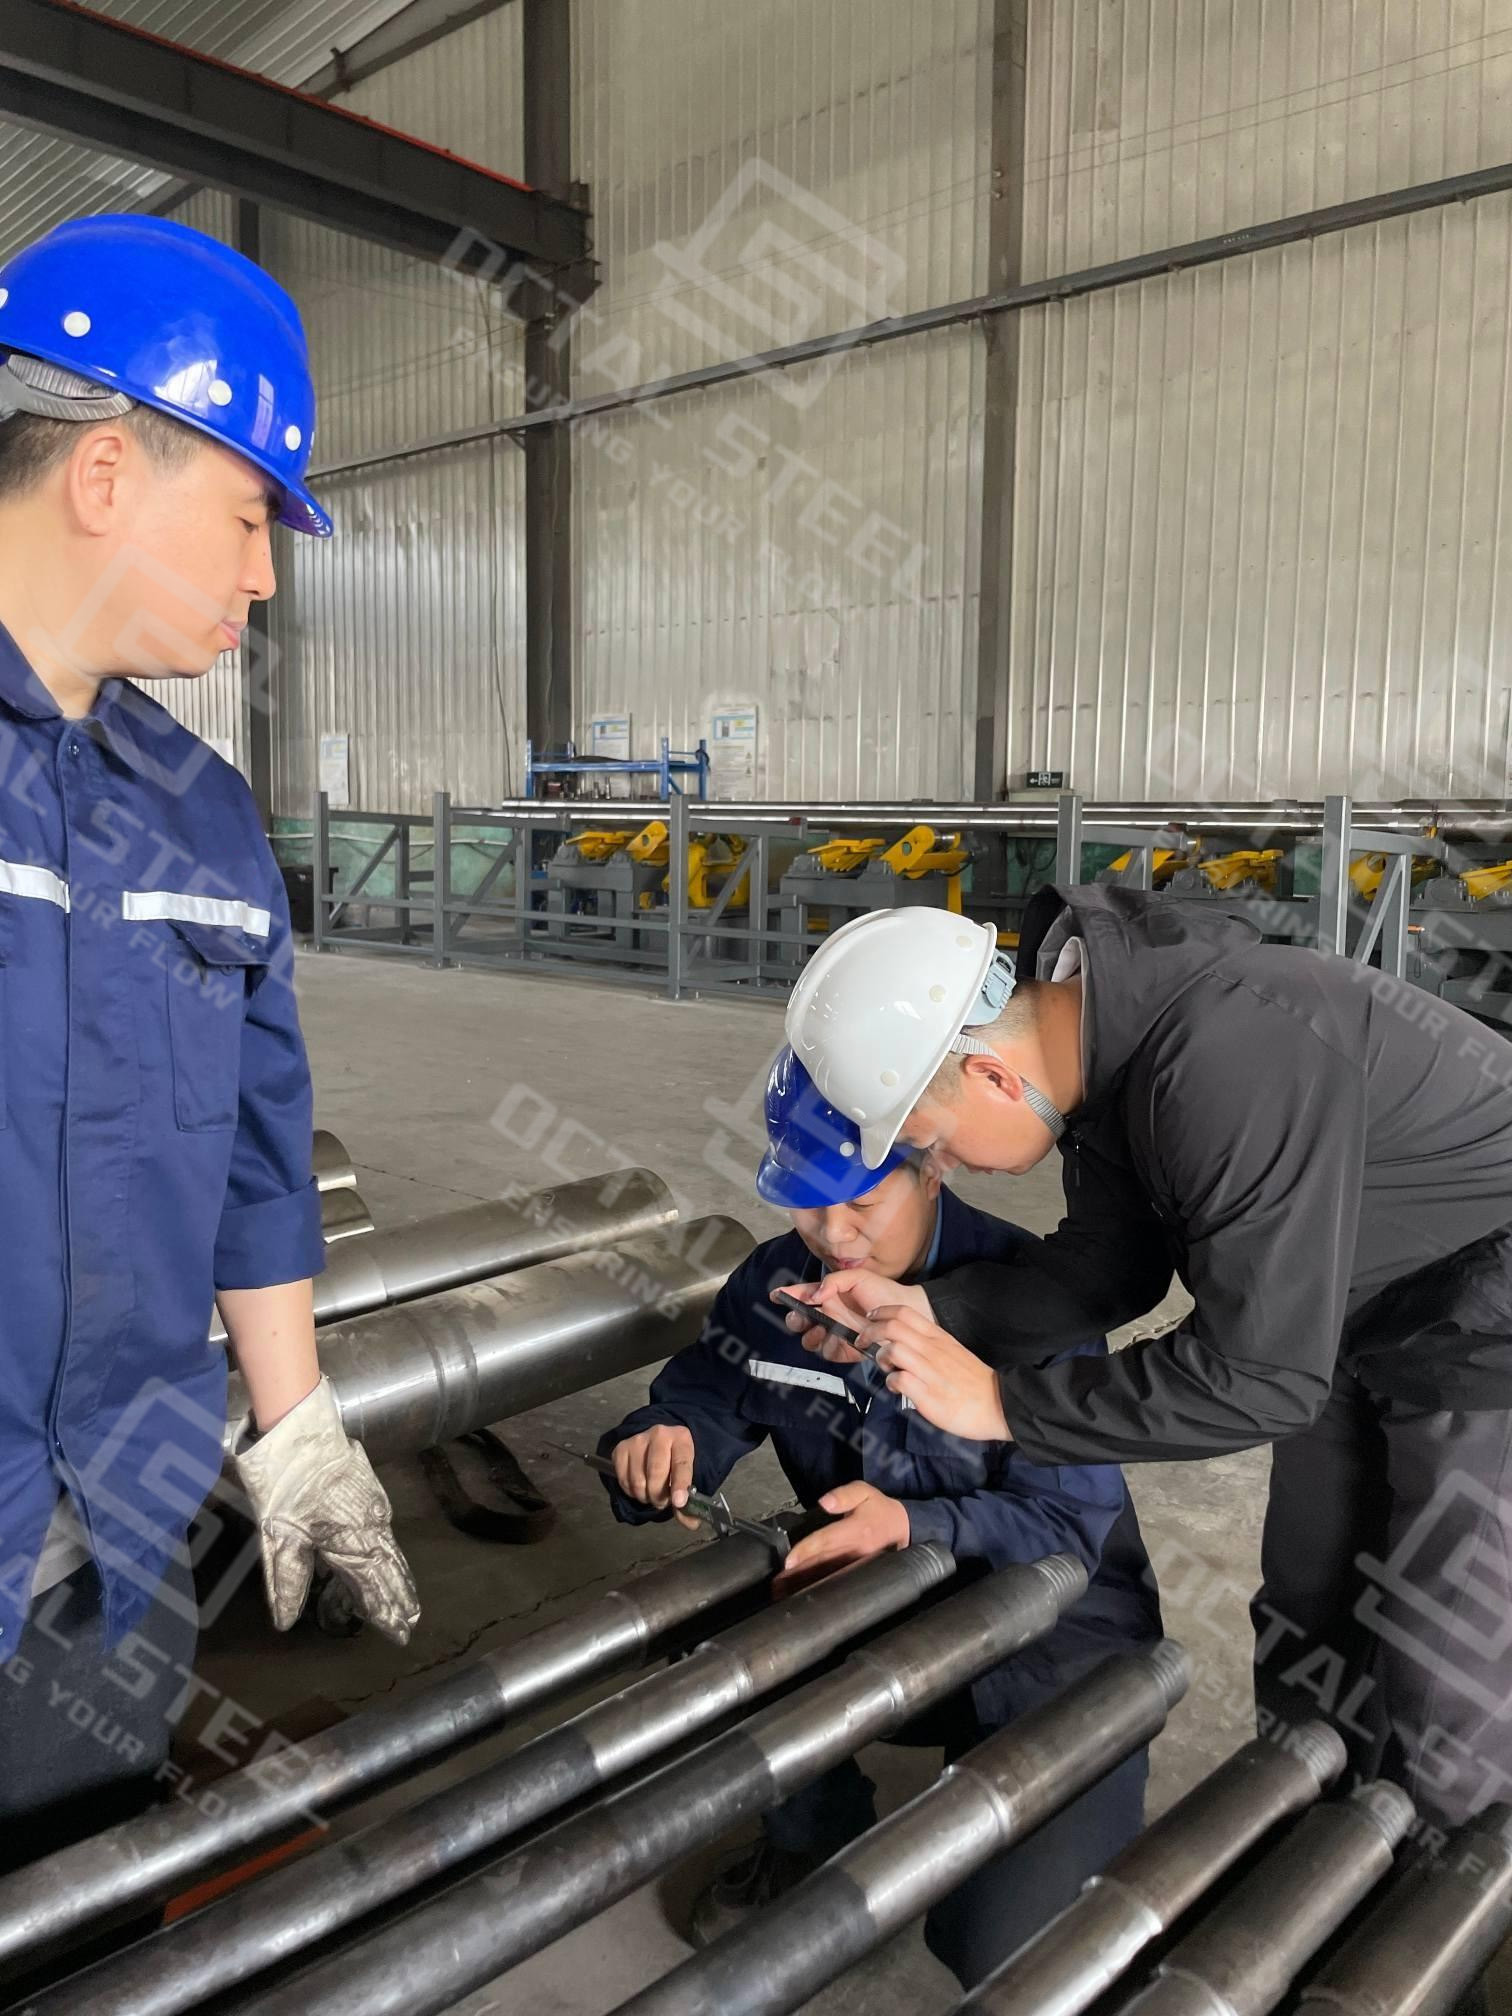
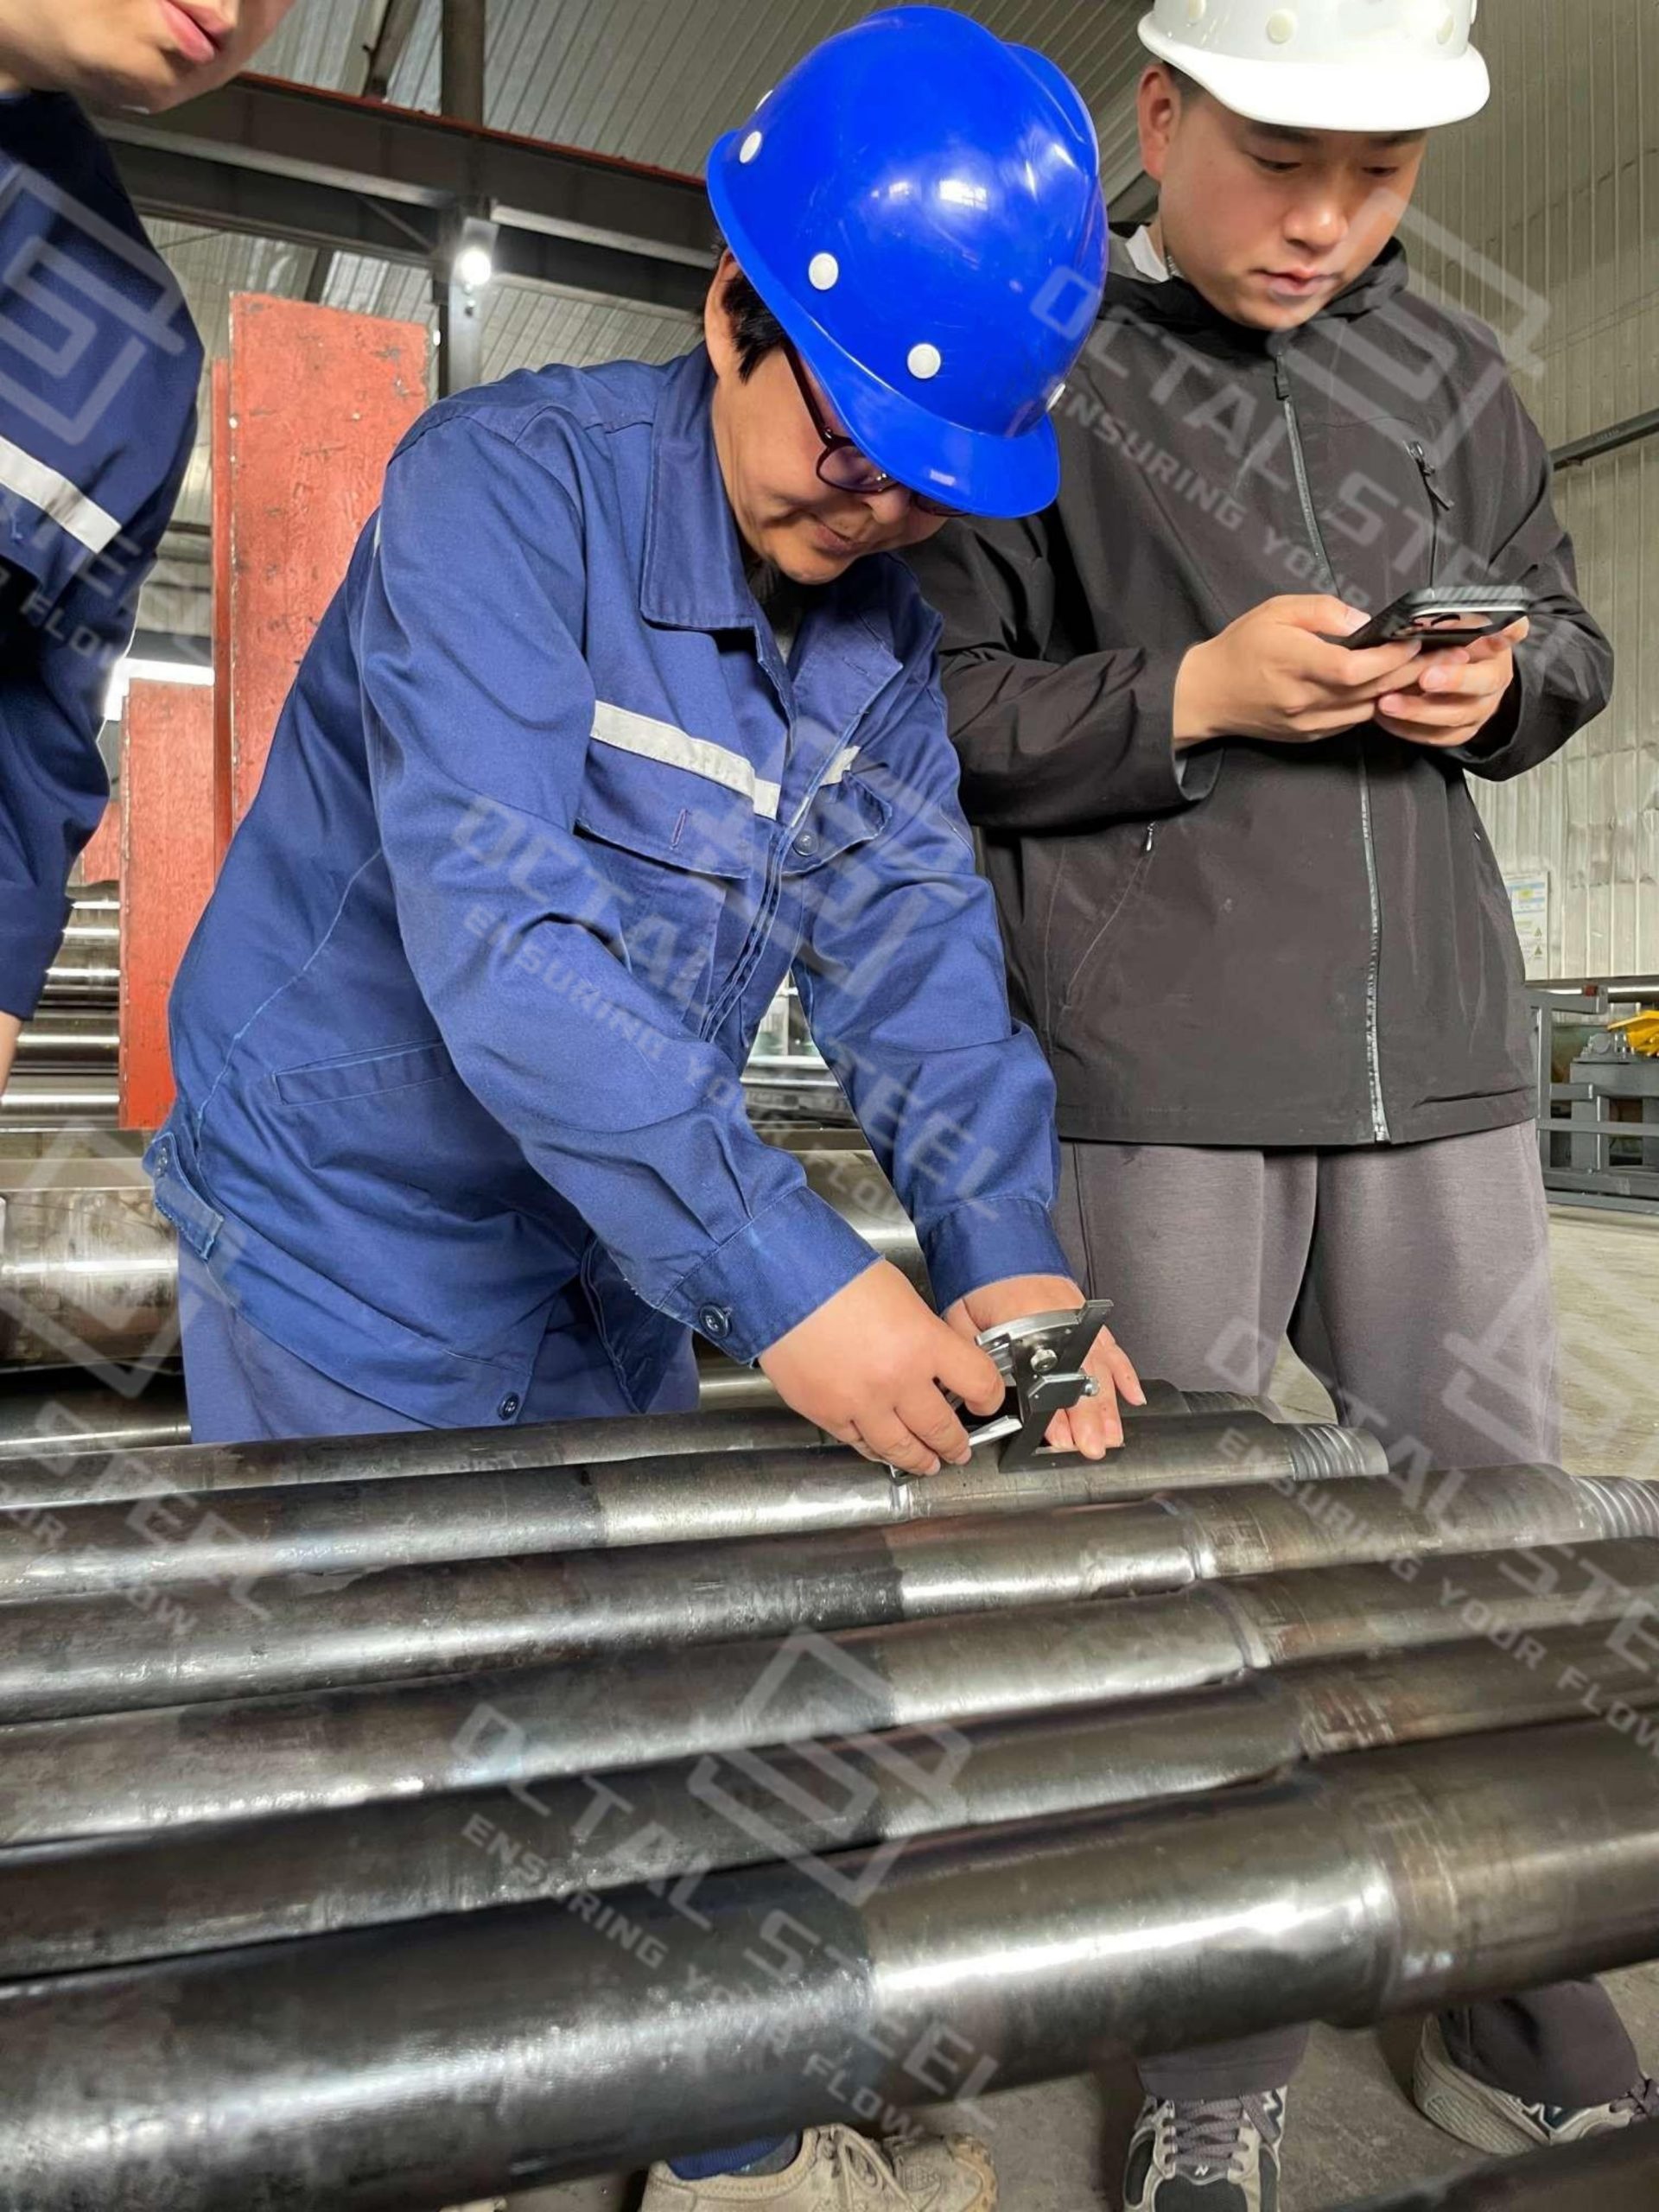
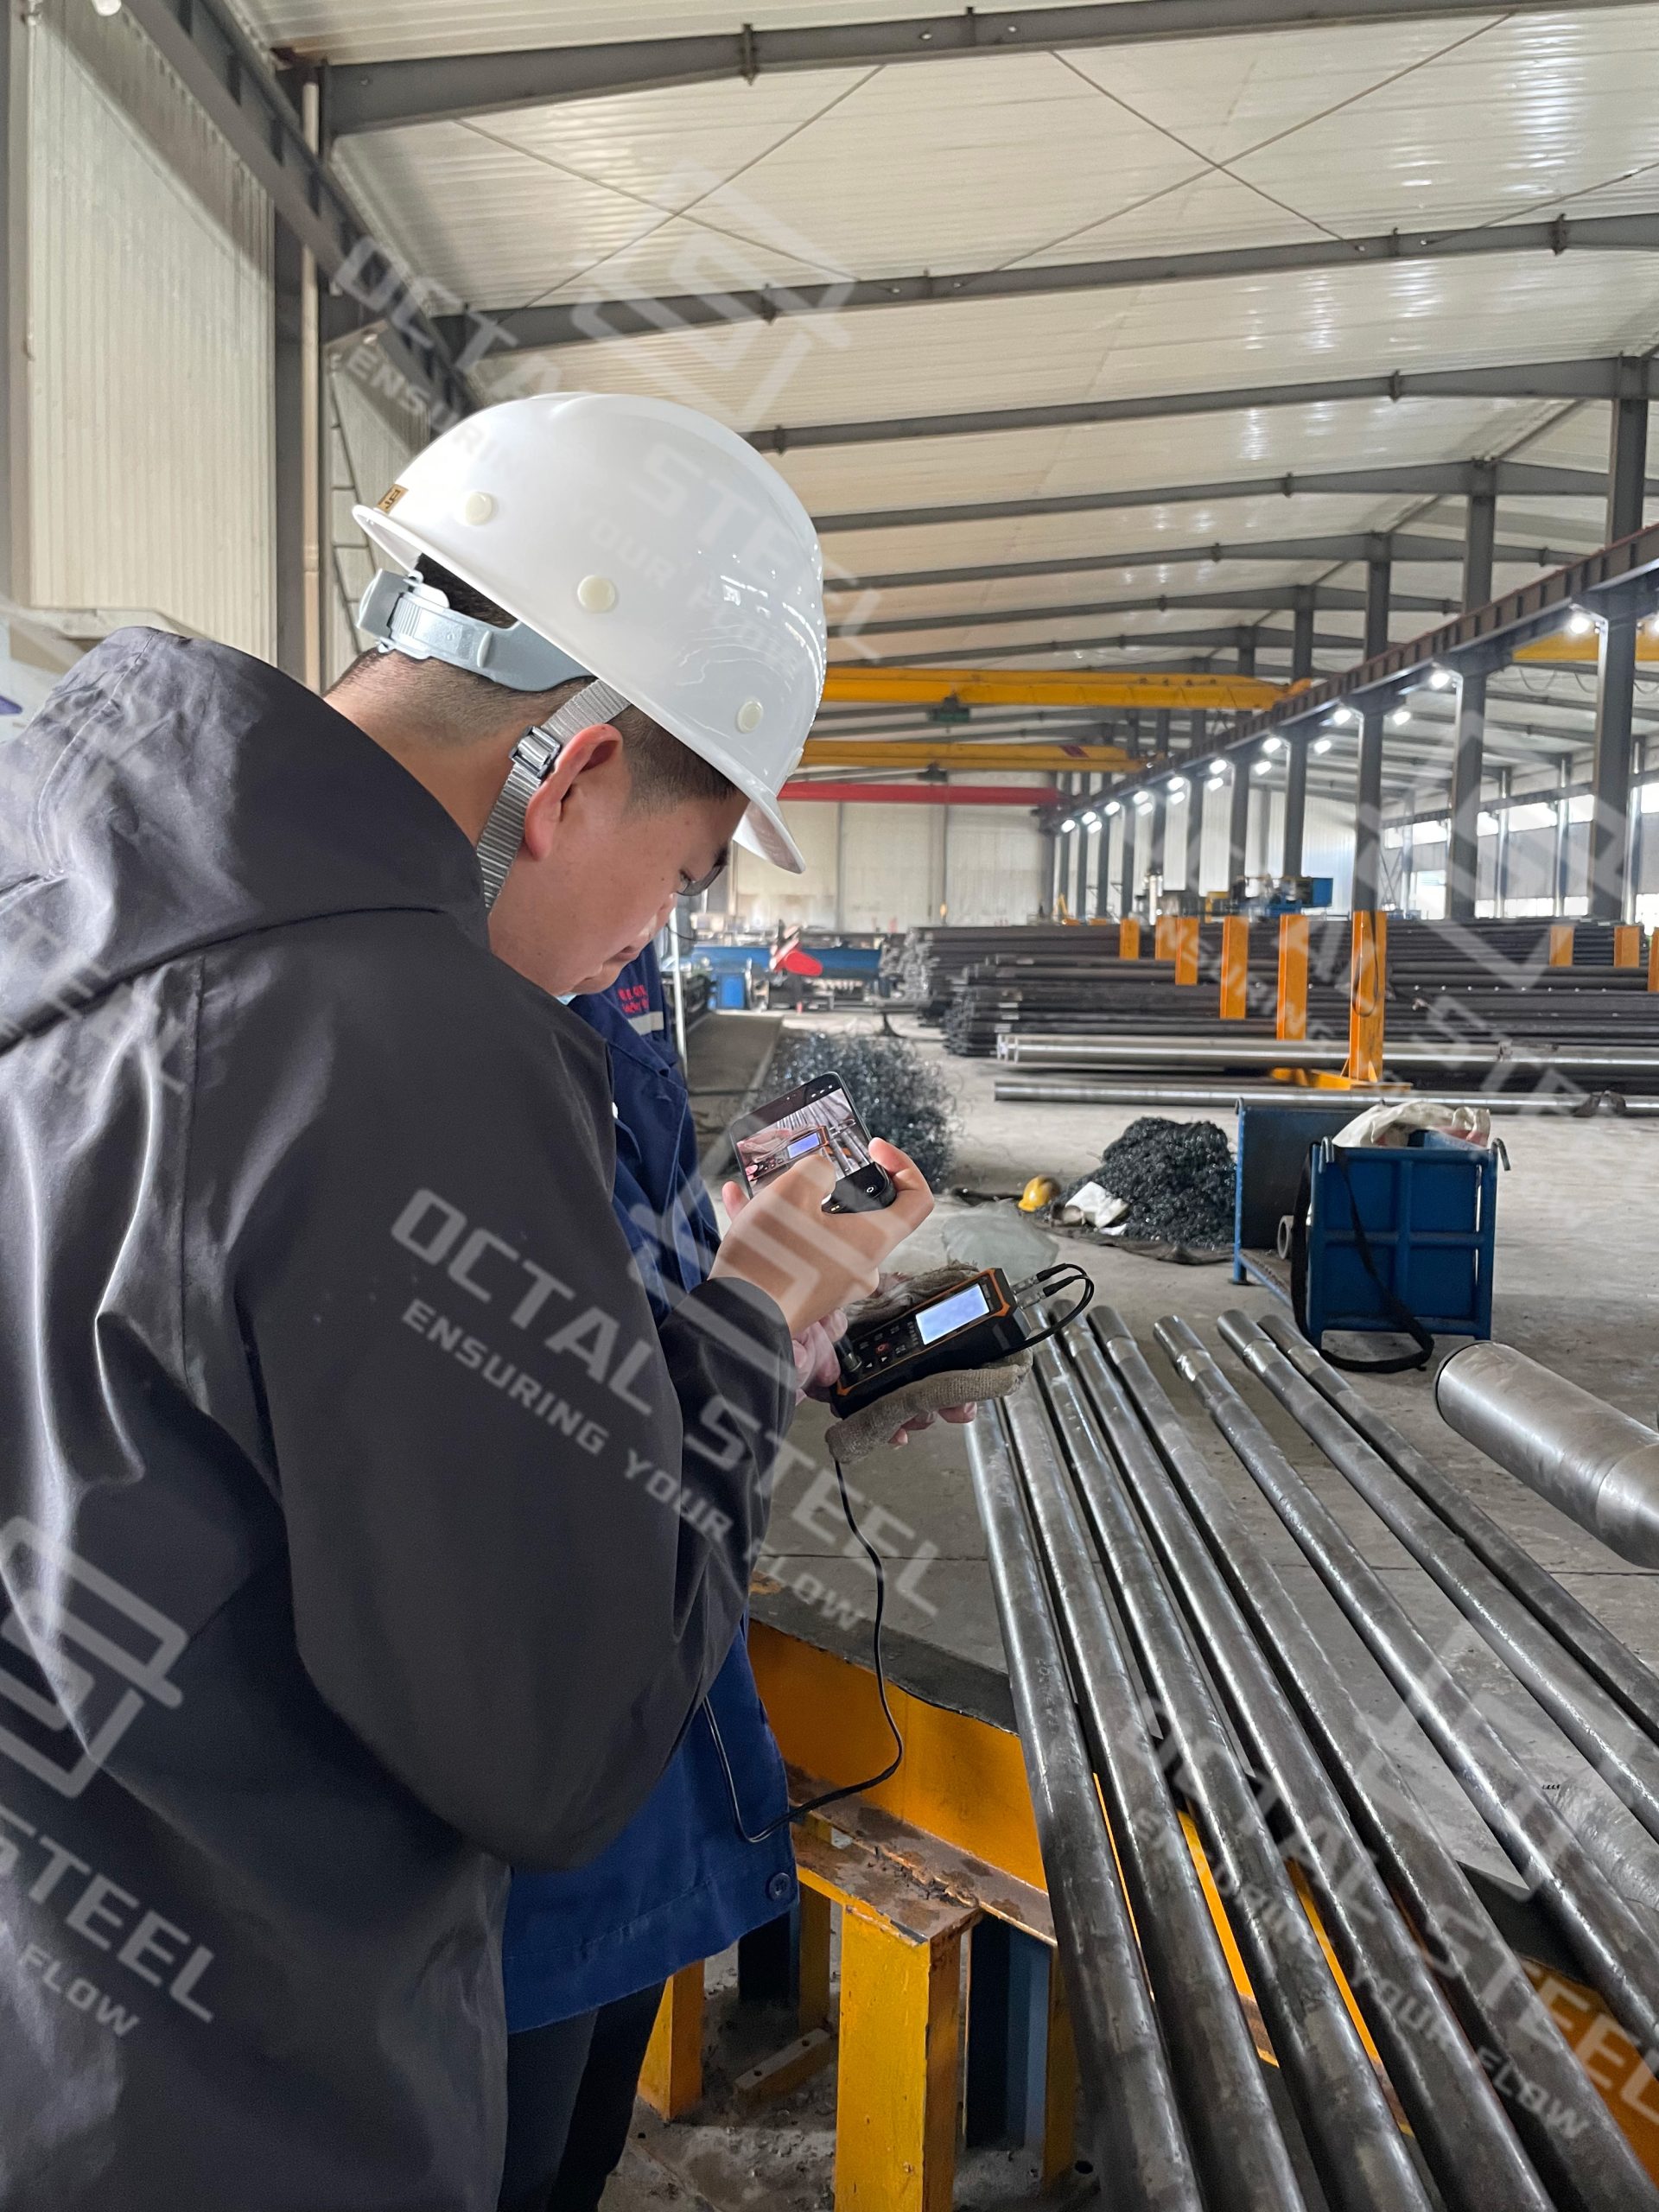
Teava de foraj X95 pentru service Hâ‚S
Țeava de foraj standard API Grade X95 nu este calificată automat pentru service cu acid. Când Hâ‚‚S este prezent, specificația de achiziție trebuie să definească condițiile de serviciu și cerințele aplicabile ale ISO 15156/NACE MR0175. Duritatea materialului, rezistența SSC și orice testare suplimentară trebuie confirmate separat și poate fi necesară o calitate a țevii de foraj calificată pentru service cu acid.
De ce să alegeți țevile de foraj GNEE
GNEE se concentrează pe detaliile care cauzează de obicei probleme după livrare. Înainte de producție, diametrul exterior al țevii, greutatea nominală, capătul ranforsat, diametrul exterior/ID al îmbinării sculei, conexiunea, lungimea, banda rigidă și domeniul de inspecție sunt confirmate într-o singură fișă de date aprobată, ajutând îmbinările X95 finite să se potrivească cu șirul de foraj. echipamentele de foraj și manipulare existente.
Fiecare îmbinare menține trasabilitatea la turnarea corpului țevii, materialul îmbinării sculei și lotul de sudură prin frecare. MTC-urile, rezultatele testelor mecanice, zonele de sudură NDT și înregistrările de calibrare a filetului sunt colectate odată cu expedierea, oferind o bază clară pentru primirea inspecției, potrivirea șirurilor și întreținerea viitoare.
Cotație gratuită
Întrebări frecvente
Î1: Țeava de foraj X95 API 5DP poartă automat monograma API?
R1: Nu. Conformitatea API 5DP nu înseamnă automat că produsul este monogramat. Atunci când este necesară monograma API, comanda de achiziție trebuie să menționeze clar acest lucru, iar licența actuală a producătorului și domeniul de aplicare al produsului trebuie verificate în Lista compusă API.
Î2: Se poate folosi țeava de foraj X95 de la diferiți producători în același șir?
A2: Poate fi posibil atunci când conexiunea, articulația sculei diametrul exterior/interior, dimensiunile umerilor, ecartamentul de deriva și cerințele de asamblare sunt compatibile. Numai gradul X95 și diametrul exterior al țevii nu stabilesc interschimbabilitatea, mai ales atunci când îmbinările sculelor existente prezintă uzură sau diferențe dimensionale.
Î3: Este cuplul de acumulare determinat de gradul țevii de foraj X95?
A3: Nu. X95 definește gradul de rezistență al corpului conductei, în timp ce cuplul de armare este determinat de conexiunea umărului rotativ, geometria îmbinării sculei și procedura de conectare aplicabilă. Cuplul specificat trebuie confirmat din datele de conectare aprobate și nu dedus din calitatea țevii.
Î4: Cum ar trebui cumpărătorii să compare două oferte pentru aceeași dimensiune a țevii de foraj X95?
A4: Comparați configurația completă, inclusiv greutatea nominală, grosimea peretelui, capătul armat, diametrul exterior și diametrul interior minim al îmbinării sculei, conexiune, PSL, bandă rigidă, acoperire interioară și domeniul de inspecție. Două citate care utilizează aceeași calitate și diametrul țevii pot reprezenta îmbinări finisate material diferite.
Î5: Țeava de foraj X95 folosită poate fi acceptată numai cu MTC original?
R5: Nu. MTC confirmă materialul original și rezultatele producției, dar nu arată pierderea reală a peretelui, fisurile de oboseală, uzura îmbinării sculei sau starea filetului. Îmbinările folosite necesită inspecție curentă și clasificare pe baza dimensiunilor măsurate și a nivelului de inspecție API RP 7G-2 convenit.

Tag-uri populare: țeavă de foraj x95: standarde, proprietăți și control al calității, furnizor, personalizat, en-gros, ieftin, reducere, listă de prețuri, preț mic, în stoc, probă gratuită


